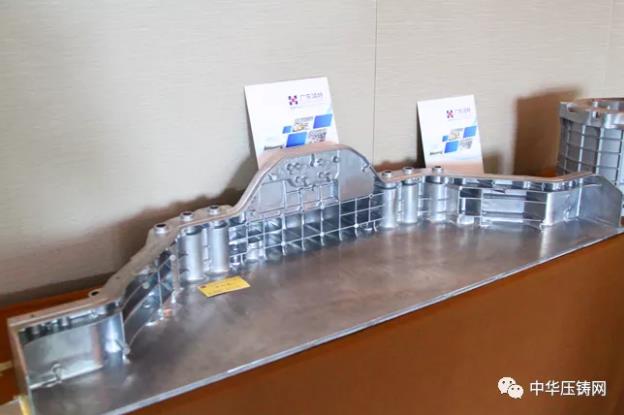


层流充型,就是控制金属 / 半固态浆料以低雷诺数、平稳连续的前沿,逐层推进填满型腔,无喷射、无涡流、无液面翻卷,最大程度保护熔体前沿氧化膜、抑制卷气,是新能源底盘件、镁合金半固态构件、低压一体化铸件的核心工艺思路。本文从流体理论、流态对比、浇排系统设计、工艺控制、CAE 仿真、工程局限及半固态 / 低压场景应用展开论述。
一、压铸充型流态基础:层流 vs 紊流
-
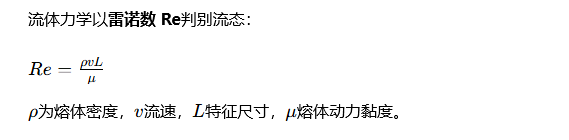
层流:Re 较低,流体质点沿平行流线有序向前,互不混杂,液面前沿稳定连续,没有飞溅、涡流。液态铝合金临界 Re 约 2000;半固态浆料黏度大幅提升,允许临界流速更高。
-
紊流:Re 超过临界值,质点无规则混杂、冲击、破碎,金属液形成液滴飞溅,冲破表面氧化膜;空气被裹挟进入熔体内部,凝固后形成气孔、氧化夹渣,严重降低铸件力学性能和气密性。
行业常识:常规高压压铸内浇口速度普遍 > 25~30 m/s,直接进入强紊流区间;而层流充型工艺内浇口速度一般控制在 0.5~10 m/s 区间,根据材料(铝 / 镁 / 半固态)、壁厚做差异化设定。
两种流态缺陷对比
二、层流充型核心原理:顺序逐层充填
理想层流充型的核心逻辑:金属液由内浇口进入型腔后,保持完整的前沿 “液墙”,由下而上、由近至远逐层推进,型腔气体持续、有序向溢流槽 / 排气槽排出,绝不出现喷流冲击对面模壁。
-
液面前沿不破碎,氧化膜作为保护薄膜包裹熔体,不会被撕碎、卷进铸件本体;
-
充型过程不形成负压涡流,空气不会被卷吸进入金属内部;
-
充型时间拉长,配合模具温度控制,避免前沿提前凝固产生冷隔;
-
充型结束后增压压实,补缩凝固收缩,获得高致密度铸件。
注:纯液态铝合金很难在厚大型腔全程维持完美层流,因此层流理念在半固态压铸、低压铸造中落地效果最好。半固态浆料固液共存,表观黏度远高于全液态合金,流动时不易破碎,天然更易实现层流推进,也是当前镁合金半固态 CCB、轮毂轻量化构件的核心底层工艺。
三、实现层流充型的模具浇排系统设计要点
浇道、内浇口、溢流排气的设计,是层流充型能否落地的关键,设计思路和传统高速压铸完全相反。
1. 内浇口设计
-
浇口位置:优先布置在铸件底部 / 下部,熔体自下而上充填,利用重力辅助,避免从上往下喷射;尽量采用切线式进浇,减少金属液直接冲击模壁。
-
内浇口截面积放大:为降低流速,内浇口面积远大于传统高压压铸。传统压铸靠窄浇口提速,层流工艺靠加宽加厚浇口降速。
-
浇口截面:优先圆角梯形截面,严禁尖锐转角;转角圆角 R 过渡,避免局部流速突变、诱发紊流。
-
多浇口方案:大型复杂件可多浇口同步层流充型,控制各浇口流量均衡,避免不同液流提前对冲、裹挟气体。
2. 横浇道设计
采用收敛式流道,流道截面平缓过渡,保持流动稳定;避免流道突然扩大,突然扩大会产生负压涡流、吸气。流道内壁抛光,减少流动阻力扰动。
3. 溢流与排气系统
层流充型虽然卷气少,但充型时间更长,型腔气体必须有通畅排出路径:
-
溢流槽设置在充型末端,承接冷料、前沿氧化皮;
-
排气槽加宽、合理深度,保证气体排出而不跑料;
-
大型轻量化件可搭配真空压铸,进一步降低型腔背压,辅助层流充填。
四、压铸机压射工艺参数控制(层流充型)
层流充型成败,核心是压射曲线(速度曲线)的多段精准控制,核心思路是匀加速,避免速度突变。
-
慢压射阶段(压室预充填)冲头低速平稳推进,将压室内金属液面平稳抬升,不翻滚、不卷气,将压室内空气从压室端面有序排出。这一步是源头控制,很多铸件气孔根源就是压室阶段已经产生紊流卷气。推荐匀加速曲线,而不是台阶式突然提速。
-
充型阶段(内浇口段)控制内浇口流速稳定维持在层流区间,严禁瞬间高速起跳。半固态镁合金 / 铝合金一般 2~6 m/s;低压铸造升液速度更低。速度一旦超过临界值,流态立刻转紊流,层流设计失效。
-
增压保压阶段充型完成瞬间立刻启动增压,利用高压压实凝固收缩。层流工艺充型时间长,铸件前沿温度更低,增压时机窗口更窄,需要压铸机具备高速响应的闭环压力控制。
-
配套温度参数
-
合金温度:略低于传统压铸,降低过热,减少氧化;半固态浆料直接控制在固液两相区;
-
模具预热温度提高(铝合金 180~240℃,镁合金更高),防止金属前沿过早凝固产生冷隔缺陷。
五、CAE 仿真在层流充型开发中的应用
模流仿真(Moldex3D、Anycasting、ProCAST、智铸超云)是层流工艺开发必备工具,不能只看填充时间,重点观测这几个指标:
-
流场矢量:观察前沿是否连续,有没有局部高速喷流、涡流;
-
液面追踪 VOF:看自由液面形态,判断是否破碎、翻卷;
-
气体压力场:检查充型过程型腔局部负压,负压位置极易吸气;
-
氧化膜追踪:预测氧化膜撕裂、卷入位置,提前调整浇口。
工程开发流程:CAE 先迭代浇排方案,预判层流可行性→模具试制→透明模具高速摄像验证充型前沿→小批量试产,再微调压射曲线。
六、不同轻量化工艺下的层流充型应用
1. 半固态压铸(镁 / 铝,当前轻量化热点)
半固态浆料具有高黏度、触变性,是最容易稳定实现层流充型的压铸工艺。浆料前沿保持完整,不飞溅,适合大型镁合金 CCB、轮毂、电池包壳体,铸件气孔极低,可热处理,兼顾减重与结构强度。国内博奥镁铝、海天金属的半固态镁构件,核心就是依靠层流充型降低氧化夹杂,实现镁合金大型安全件量产中国机械工...。
2. 低压铸造
低压铸造天然采用自下而上层流充型,依靠可控压力缓慢升液,广泛用于铝合金轮毂、电池托盘、电机壳体,铸件致密度高、气密性好;缺点是充型周期更长,生产效率低于高压压铸。
3. 慢压射精密高压压铸
在传统压铸机上优化压射曲线,有限度实现型腔层流充型,作为低成本替代方案;但液态铝黏度低,大型件很难全程维持层流,一般适合中等壁厚、中等尺寸的结构件。
七、层流充型的工程局限性(理性看待)
层流不是万能方案,存在明确短板,选型时必须权衡:
-
生产节拍更长:充型速度低,充型时间增加,单件周期上升,设备利用率下降;
-
模具温度控制难度更高:充型慢,熔体散热快,冷隔、浇口冻结风险上升;需要模温机稳定控温;
-
薄壁件成型受限:低于 1.5mm 超薄件,层流低速下金属容易提前凝固,难以完整充填,这类零件仍然适合传统紊流高压压铸;
-
设备门槛:需要压铸机具备闭环、多段可调的压射 / 压力曲线,普通老旧压铸机难以精准执行匀加速压射。
八、工程总结与行业展望
新能源汽车底盘一体化、镁合金轻量化、飞行器结构件,对铸件高致密度、可热处理、高气密、高延伸率的需求持续提升,传统紊流高压压铸的气孔缺陷瓶颈越来越突出,层流充型理论不再只是实验室概念,已经成为半固态压铸、低压铸造的核心设计准则。
层流充型的本质,不是一味降低速度,而是控制全程流场稳定,消除涡流与喷溅,保护熔体自由表面。落地需要 “浇排系统设计 + 压铸机闭环压射 + 温度场管控 + CAE 仿真验证” 四位一体。
工艺选型建议:
-
优先层流路线:底盘承载件、镁合金半固态构件、电池壳体、CCB 横梁、需要 T6 热处理、气密性要求件;
-
不推荐层流路线:超薄 3C 壳体、外观装饰件、追求极致节拍、薄壁难充型零件。
未来随着压铸机闭环压射、真空系统、半固态浆料制备技术持续迭代,层流充型工艺会在镁合金大型轻量化结构件领域进一步扩大应用,支撑铝、镁轻合金在整车、低空装备上的减重落地。